শিল্প তাপ স্থানান্তর
একটি 120 টন/ঘণ্টা গ্যাস-চালিত বয়লারে, ইকোনোমাইজার থেকে ফ্লু গ্যাস 145 সি-এর কাছাকাছি বসে। সেই ইকোনোমাইজারটিকে বাইপাস করে এবং একই স্ট্যাকটি মোটামুটি 260 সেন্টিগ্রেডে চলে। এই 115 কে গ্যাপটি বন্ধ করলে প্রতি ঘন্টায় প্ল্যান্টটি চালানোর জন্য প্রায় পাঁচ শতাংশ জ্বালানী বিলের মূল্য।
যে ফাঁক শিল্প তাপ স্থানান্তর কাজ কি সত্যিই সম্পর্কে. এটি খুব কমই বহিরাগত সংকর ধাতু বা নতুন তাপগতিবিদ্যার প্রশ্ন; এটি পৃষ্ঠের ক্ষেত্রফল, গ্যাসের বেগ, ফাউলিং অ্যালাউন্স এবং ধাতুটি নালীটির ভিতরে কোথায় বসে তা নিয়ে একটি প্রশ্ন। এই চারটি ডান পান এবং একটি প্লেইন ডিজাইন একটি মার্জিত ডিজাইনকে ছাড়িয়ে যায় যা ছয় সপ্তাহের মধ্যে শক্ত হয়ে যায়।
নীচের অংশগুলি মেকানিজম, হার্ডওয়্যার, নির্বাচনের ধাপগুলি এবং সংখ্যাগুলিকে কভার করে যা সিদ্ধান্ত নেয় যে একটি প্রকল্প অনুমোদিত হবে নাকি তাক করা হবে।
কি শিল্প তাপ স্থানান্তর সত্যিই কভার
শিল্প তাপ স্থানান্তর is the controlled movement of thermal energy between a hot stream, a cold stream and the metal separating them, and in heavy industry the hot stream is almost always flue gas on its way to the stack.
সংজ্ঞা: শিল্প তাপ স্থানান্তর হল পৃষ্ঠতল এবং প্রবাহ পথের নকশা যা দহন গ্যাস, প্রক্রিয়া নিষ্কাশন বা বাষ্প থেকে তাপকে একটি দরকারী তরলে স্থানান্তরিত করে, যা সরঞ্জামের জন্য অর্থ প্রদানের জন্য যথেষ্ট দ্রুত এবং নলের প্রাচীরকে তার ক্ষয় সীমার উপরে রাখার জন্য যথেষ্ট।
তিনটি মেকানিজম দায়িত্ব ভাগ করে নেয়। বিকিরণ মোটামুটি 800 সেলসিয়াসের উপরে আধিপত্য বিস্তার করে, যা ফার্নেস টেরিটরি। টিউব প্রাচীরের মধ্য দিয়ে সঞ্চালন প্রায় কখনই বাধা হয়ে দাঁড়ায় না, কারণ 400 সেঃ তাপমাত্রায় একটি 3 মিমি কার্বন ইস্পাত প্রাচীর নগণ্য প্রতিরোধ যোগ করে। গ্যাসের দিকে পরিচলন ক্ষতি করে।
10 থেকে 15 মি/সেকেন্ডে ক্লিন ফ্লু গ্যাস মোটামুটি 30 থেকে 60 W/m2K ফিল্ম সহগ দেয়। একই টিউবের পানি বা বাষ্পের দিক 1000 W/m2K এর উপরে চলে। যেহেতু প্রতিরোধগুলি সিরিজে যোগ করে, গ্যাস পক্ষের প্রায় 90 শতাংশ সমস্যার মালিক এবং প্রতিটি ডাউনস্ট্রিম ডিজাইনের সিদ্ধান্ত সেই একক সত্য থেকে অনুসরণ করে।
1% স্ট্যাক তাপমাত্রায় প্রতি 20 K ড্রপের আনুমানিক জ্বালানী সাশ্রয়
4-8x এইচ-টাইপ বা সর্পিল পাখনা দ্বারা যুক্ত বহিরাগত পৃষ্ঠ
18-30 একটি ইকোনোমাইজার রেট্রোফিটের উপর মাসিক সাধারণ পেব্যাক
ব্যবহারিক পরিণতি সহজ। গ্যাসের পাশে এলাকা যোগ করুন, পাখনাগুলো ঘষতে গ্যাসের গতি যথেষ্ট বেশি রাখুন কিন্তু ক্ষয় এড়াতে যথেষ্ট কম রাখুন, এবং স্বীকার করুন যে টিউব প্রাচীর পানির তাপমাত্রার কাছাকাছি চলবে। বাকি সব বিস্তারিত.
আপনার তাপ স্থানান্তর হার নির্ধারণ করে যে পৃষ্ঠতল
গ্যাস-সাইড পৃষ্ঠ হল যেখানে একটি তাপ পুনরুদ্ধারের নকশা জিতে বা হারানো হয়, তাই ফিনড টিউব, ইকোনোমাইজার ব্যাঙ্ক এবং এইচআরএসজি মডিউলগুলি একই তিনটি সংখ্যায় বিচার করা হয়: পৃষ্ঠের ঘনত্ব, গ্যাসের বেগ এবং ফাউলিং সহনশীলতা।
| উপাদান | সাধারণ দায়িত্ব | গ্যাস-সাইড প্রস্থান | প্রভাবশালী ঝুঁকি |
| বেয়ার টিউব ব্যাংক | ছোট ইকোনোমাইজার বা এয়ার প্রিহিটার | 180 থেকে 220 সে | নিম্ন পৃষ্ঠের ঘনত্ব, বড় পদচিহ্ন |
| এইচ-টাইপ ফিনড টিউব | ছাই-বহনকারী ফ্লু গ্যাসে ইকোনোমাইজার | 150 থেকে 190 সে | পাখনা জোড়ার মধ্যে ছাই ব্রিজিং |
| সর্পিল পাখনাযুক্ত নল | ক্লিন-গ্যাস ইকোনোমাইজার, এইচআরএসজি বাষ্পীভবনকারী | 120 থেকে 160 সে | শিশির বিন্দুর কাছে ফিন-মূল ক্ষয় |
| এইচআরএসজি মডিউল | সম্মিলিত চক্র নিষ্কাশন | 80 থেকে 100 সি স্ট্যাক | attemperator এবং ড্রামে তাপীয় চাপ |
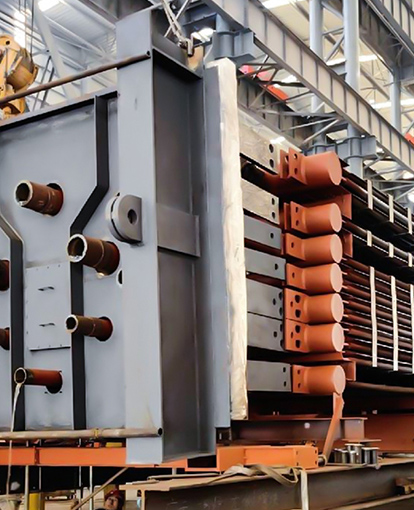
এইচ-টাইপের পাখনা জোড়ায় জোড়ায় ঢালাই করা হয় তাদের মধ্যে একটি সোজা গ্যাসের লেন দিয়ে, যে কারণে তারা কয়লা এবং জৈববস্তু ছাই থেকে বেঁচে থাকে যা একটি ঘন সর্পিল ব্যাঙ্ককে প্লাগ করে। সর্পিল পাখনা প্রতি মিটারে বেশি এলাকা দেয় এবং পরিষ্কার গ্যাসে আরও ভালো কার্যক্ষমতা দেয়, কিন্তু এগুলি পরিষ্কার করা কঠিন এবং ঠান্ডা দাগগুলিকে অনেক কম ক্ষমা করে।
বিশদটি প্রায়শই মিস হয় তা হল ফিন দক্ষতা। উচ্চ তাপমাত্রায় দীর্ঘ, পাতলা পাখনাগুলি তাদের দৈর্ঘ্য বরাবর খারাপভাবে সঞ্চালিত হয়, তাই কার্যকর এলাকা জ্যামিতিক এলাকার চেয়ে ছোট। যদি একটি ডেটাশিট ফিনের দক্ষতার চিত্র ছাড়াই এলাকা উদ্ধৃত করে, তাহলে দাম তুলনা করার আগে এটির জন্য জিজ্ঞাসা করুন। উপর একটি পৃথক নোট ফিনড টিউবগুলি কীভাবে তাপ স্থানান্তর দক্ষতা বাড়ায় আরো বিস্তারিতভাবে পৃষ্ঠ গণনা মাধ্যমে হাঁটা.
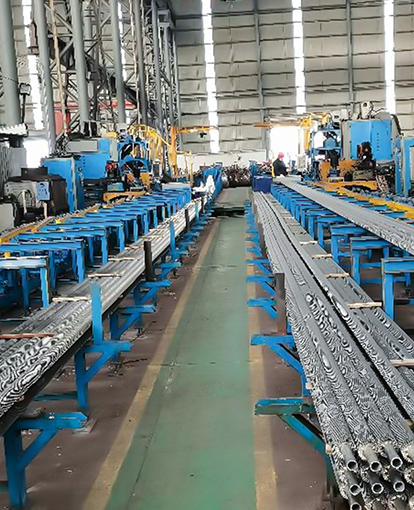
 উচ্চ-দক্ষতা তাপ স্থানান্তরের জন্য এইচ-টাইপ ফিনড টিউব উচ্চ-ফ্রিকোয়েন্সি ঢালাই করা এইচ-আকৃতির পাখনাগুলি গরম করার জায়গা বাড়ায় এবং ধুলো প্রতিরোধ করে, তাপ-স্থানান্তর বিকল্পগুলির তুলনা করার আগে পাখনার কার্যকারিতা যাচাই করার মতো করে তোলে। পণ্য দেখুন →
অঙ্গুষ্ঠের নিয়ম: যদি ছাই আঠালো হয়, তাহলে আপনার সামর্থ্যের সবচেয়ে প্রশস্ত গ্যাস লেন দিয়ে ফিনের জ্যামিতি বেছে নিন, তারপরে ঘন পাখনা পিচের পরিবর্তে একটি গভীর ব্যাঙ্ক দিয়ে হারিয়ে যাওয়া জায়গাটি কিনুন।
যেখানে তাপ আসলে পালিয়ে যায়
বেশিরভাগ গাছপালা তিনটি জায়গায় পুনরুদ্ধারযোগ্য তাপ হারায়: স্তুপ, গরম পৃষ্ঠগুলি যা পরিবর্তনের পরে কখনও পুনরায় উত্তাপিত হয়নি এবং ব্লোডাউন বা কনডেনসেট যা ফেরত দেওয়ার পরিবর্তে ফেলে দেওয়া হয়।
পুনরুদ্ধার মূল্য
- সম্পূর্ণ লোডে 180 C এর উপরে ফ্লু গ্যাস
- বাষ্প প্রবাহের 5 শতাংশের উপরে ক্রমাগত ব্লোডাউন
- কনডেনসেট 90 C এর উপরে ফিরে আসছে
- 24/7 চলমান হেডারে স্টিম ট্র্যাপের ক্ষতি
সাধারণত এটা মূল্য না
- ব্যাচ প্রক্রিয়া থেকে বিরতিহীন নিষ্কাশন
- অ্যাসিড শিশির বিন্দুর নিচে কোন জারা ভাতা ছাড়া গ্যাস
- ইতিমধ্যে 50 সেন্টিগ্রেডের ত্বকের তাপমাত্রার নিচে লাইনে পৃষ্ঠের ক্ষতি
- ছোট স্ট্রীম তাদের নিজস্ব পাম্প এবং নিয়ন্ত্রণ লুপ প্রয়োজন
দুটি সংখ্যা নির্ধারণ করে যে গ্যাসের তাপমাত্রা কতদূর ঠেলে দেওয়া যায়। অ্যাসিড শিশির বিন্দু মেঝে সেট করে: 1 থেকে 2 শতাংশ সালফার জ্বালানীর সাথে, জলীয় বাষ্প এবং SO3 পাখনায় ঘনীভূত হতে শুরু করে 120 এবং 150 C-এর মধ্যে। চিমটি বিন্দু বাষ্প উৎপাদনের জন্য ব্যবহারিক সীমা নির্ধারণ করে, সাধারণত 8 থেকে 15 K গ্যাস বের হওয়া এবং বাষ্প সম্পৃক্ত হওয়ার মধ্যে।
ফিল্ড নোট: একটি 12 কে-এর নিচের গ্যাসের আউটলেট কাগজে বিনামূল্যে কার্যকারিতার মতো দেখায়, কিন্তু যদি এটি পাখনা মূলকে বছরে 300 ঘন্টা শিশির বিন্দুর নিচে রাখে, তাহলে জ্বালানি সাশ্রয় ব্যাঙ্ক হওয়ার অনেক আগেই টিউবটি প্রতিস্থাপিত হয়।
যখন গ্যাস প্রায় 500 C এর উপরে থাকে, তখন একটি ইকোনোমাইজার সম্পূর্ণরূপে ভুল হাতিয়ার। এই দায়িত্বটি একটি বর্জ্য তাপ বয়লারের অন্তর্গত যা বাষ্প তৈরি করে বা একটি প্রক্রিয়া তরলকে উত্তপ্ত করে এবং সিদ্ধান্তটি গ্যাস ডেটার চেয়ে অনেক বেশি প্ল্যান্টের বাষ্পের ভারসাম্য দ্বারা চালিত হয়।
 উচ্চ-তাপমাত্রা ফ্লু গ্যাস পুনরুদ্ধারের জন্য শিল্প বর্জ্য তাপ বয়লার ইকোনোমাইজার রেঞ্জের উপরে ফ্লু গ্যাসের জন্য, এই বয়লারটি বাষ্প উৎপন্ন করার জন্য তাপ পুনরুদ্ধার করে এবং ধুলো, ক্ষয় এবং ওঠানামাকারী উত্সগুলির সাথে খাপ খায়। পণ্য দেখুন →
ডিউটির সাথে ম্যাচিং ইকুইপমেন্ট
সরঞ্জাম নির্বাচন প্রথমে গ্যাসের অবস্থা অনুসরণ করে এবং বাষ্প বা জলের চাহিদা দ্বিতীয়, অন্যভাবে কখনই নয়।
- গ্যাসের ডেটা ঠিক করুন: প্রবাহ, তাপমাত্রা, রচনা, ধুলো লোডিং, শিশির বিন্দু এবং গ্রীষ্ম এবং শীতের মধ্যে চারটি কীভাবে স্থানান্তরিত হয়।
- তাত্ত্বিক সর্বোত্তম নয়, একটি জারা মার্জিন দিয়ে লক্ষ্য আউটলেট তাপমাত্রা সেট করুন।
- পরিষ্কার গ্যাসের জন্য প্রায় 0.005 থেকে 0.01 m2K/W এবং তেল ফায়ারিং বা বায়োমাসের জন্য দুই থেকে তিনগুণ, একটি সৎ ফাউলিং ফ্যাক্টর সহ পৃষ্ঠের আকার করুন।
- লেআউট এবং টাই-ইন পরীক্ষা করুন: নালী স্থান, পাখার মাথা, ড্রাম উচ্চতা, বাইপাস ব্যবস্থা এবং পরিষ্কারের জন্য শারীরিক অ্যাক্সেস।
ধাপ তিন এবং চার যেখানে বাজেট নষ্ট হয়. পরিচ্ছন্ন শুল্কের জন্য এবং সটব্লোয়ার ছাড়া ইনস্টল করা একটি ইউনিট দুই বছরের মধ্যে একটি অনির্ধারিত আউটেজ প্রয়োজন, এবং পরে একটি যোগ করার খরচ সাধারণত একটি সস্তা ডিজাইন এবং একটি ভাল ডিজাইনের মধ্যে মূল্যের পার্থক্যকে ছাড়িয়ে যায়।
ইপিসি কাজের ক্ষেত্রে ইন্টারফেসটি তাপীয় নকশার মতোই গুরুত্বপূর্ণ। ডাক্ট ট্রানজিশন, এক্সপেনশন জয়েন্ট, সাপোর্ট স্টিল এবং ইন্সট্রুমেন্টেশন সবকিছুই 3D তে সমাধান করতে হবে ফেব্রিকেশন শুরু করার আগে, যে কারণে একজন সরবরাহকারী যে অঙ্কনগুলিকে রূপান্তর করতে পারে এবং ঘরে তাপ ইনপুট যাচাই করতে পারে সে একটি সরবরাহকারীর চেয়ে একটি প্রকল্পের বেশি সময় বাঁচায় যে কেবলমাত্র প্রতি টন প্রতি কম দাম উদ্ধৃত করে। কোম্পানির প্রোফাইল আরো বিস্তারিতভাবে যে প্রকৌশল সুযোগ সেট আউট.
 বয়লার টেইল ফ্লু গ্যাস ইকোনোমাইজার বয়লার টেইল-ফ্লু তাপ পুনরুদ্ধার করে ফিডওয়াটারকে প্রি-হিট করতে, জ্বালানীর ব্যবহার কমাতে এবং কয়লা, গ্যাস, তেল, বায়োমাস বা বর্জ্য-তাপ বয়লার সিস্টেমের জন্য উপযুক্ত। পণ্য দেখুন →
এমন একটি নকশা যা তিন শতাংশ বেশি দক্ষতা অর্জন করে কিন্তু প্রতি ত্রৈমাসিকে পরিষ্কারের বিভ্রাটকে বাধ্য করে সেটি কোনো উন্নতি নয়। এটি একটি তাপ স্থানান্তর সংযুক্তি সঙ্গে একটি রক্ষণাবেক্ষণ চুক্তি.
প্রতিশ্রুতি দেওয়ার আগে অর্থনীতি পড়া
শিল্প তাপ স্থানান্তর সরঞ্জামের পেব্যাক বার্ষিক চলমান ঘন্টা এবং জ্বালানীর মূল্য দ্বারা প্রভাবিত হয়, তাপ দক্ষতার মধ্যে ছোট পার্থক্য দ্বারা নয়।
8000 ঘন্টা/বছর 14 মাস
6000 ঘন্টা/বছর 19 মাস
4000 ঘন্টা/বছর 28 মাস
2000 ঘন্টা/বছর 56 মাস
রক্ষণাবেক্ষণ এবং বিভ্রাট খরচের আগে, 20 K স্ট্যাকের তাপমাত্রা হ্রাসের জন্য মাসগুলিতে সহজ পেব্যাক, প্রায় 6 USD প্রতি MMBtu-তে গ্যাস।
তিনটি ইনপুট সিদ্ধান্ত নেয় যে মামলাটি একটি পর্যালোচনা সভায় টিকে থাকবে কিনা:
- বাস্তবসম্মত লোডে অপারেটিং ঘন্টা, নেমপ্লেট ঘন্টা নয়।
- বর্তমান মূল্যের অর্ধেক সংবেদনশীলতা পরীক্ষা সহ যন্ত্রপাতির জীবনকাল জুড়ে জ্বালানি খরচ।
- পরিচ্ছন্নতা এবং পরিদর্শনের খরচ, বিভ্রাটের দিনগুলি সহ।
চাপ-অংশ সম্মতি তাড়াতাড়ি যোগ করুন. ASME বা PED ডকুমেন্টেশন, উপাদানের সন্ধানযোগ্যতা এবং তৃতীয় পক্ষের পরিদর্শন খুব কমই তাপ নকশা পরিবর্তন করে, তবে অঙ্কন হিমায়িত হওয়ার পরে যদি সেগুলি উত্থাপিত হয় তবে তারা কয়েক মাস ধরে বিতরণের সময়সূচীকে স্থানান্তর করতে পারে।
সংক্ষিপ্ত সংস্করণ: গ্যাস পরিমাপ করুন, শিশির বিন্দুকে সম্মান করুন, ফাউলিংয়ের জন্য আকার, এবং দক্ষতার পরিসংখ্যান তুলনা করার আগে চলমান ঘন্টা পরীক্ষা করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি ইকোনোমাইজার এবং একটি তাপ পুনরুদ্ধার বাষ্প জেনারেটরের মধ্যে পার্থক্য কী?
একটি ইকোনোমাইজার তার ফেজ পরিবর্তন না করেই ফিডওয়াটারকে গরম করে, সাধারণত 200 থেকে 400 C তাপমাত্রায় ফ্লু গ্যাস ব্যবহার করে। একটি তাপ পুনরুদ্ধারকারী বাষ্প জেনারেটর বাষ্প উত্পাদন করে এবং সাধারণত একটি আবরণে ইকোনোমাইজার, ইভাপোরেটর এবং সুপারহিটার বিভাগ থাকে, গ্যাস টারবাইন বা উচ্চ তাপমাত্রার প্রক্রিয়া থেকে নিষ্কাশন পুনরুদ্ধার করে।
কি স্ট্যাক তাপমাত্রা আমি লক্ষ্য করা উচিত?
অ্যাসিড শিশির বিন্দু হিসাবে কম এবং চিমটি বিন্দু অনুমতি দেয়. নিম্ন-সালফার গ্যাসের জন্য এটি প্রায়ই 120 থেকে 150 সে. উচ্চ-সালফার জ্বালানী তেলের জন্য এটি 160 সেন্টিগ্রেড বা তার বেশি হতে পারে যদি না জারা-প্রতিরোধী পাখনা নির্দিষ্ট করা হয়।
আমি কীভাবে ফিনড টিউবগুলিকে ফাউল করা থেকে রক্ষা করব?
পাখনার ধরনকে ছাইয়ের সাথে মিলিয়ে নিন, গ্যাসের বেগ 8 থেকে 12 মিটার/সেকেন্ড রেঞ্জে ধরে রাখুন এবং টিউবের প্রাচীর পর্যন্ত পৌঁছানোর জন্য পর্যাপ্ত লেন সহ সটব্লোয়ার ইনস্টল করুন। প্রশস্ত গ্যাস লেন সহ H-টাইপ পাখনাগুলি 300 C এর নীচে নিরাপদ পছন্দ যেখানে ছাই আঠালো।
তাপ পুনরুদ্ধার সরঞ্জাম একটি বিদ্যমান নালী মধ্যে retrofitted করা যাবে?
হ্যাঁ, যদি পাখার মাথা এবং নালী স্থান অনুমতি দেয়। বেশিরভাগ রেট্রোফিটের টার্নডাউন এবং পরিষ্কারের জন্য একটি বাইপাস প্রয়োজন এবং 0.5 থেকে 1.5 kPa এর অতিরিক্ত ড্রাফ্ট ক্ষতির জন্য সাধারণত ফ্যান আপগ্রেড বা একটি লম্বা স্ট্যাকের জন্য অর্থ প্রদান করতে হয়।
তাপ নকশা এলাকা, বেগ এবং পরিচ্ছন্নতার মধ্যে একটি আপস। দুটি বেছে নিন এবং তৃতীয়টি আপনাকে পরে চালান পাঠাবে৷৷